食品塑料包装的合规红线与性能平衡:从吸塑工艺看食品吸塑托盘的质量控制逻辑
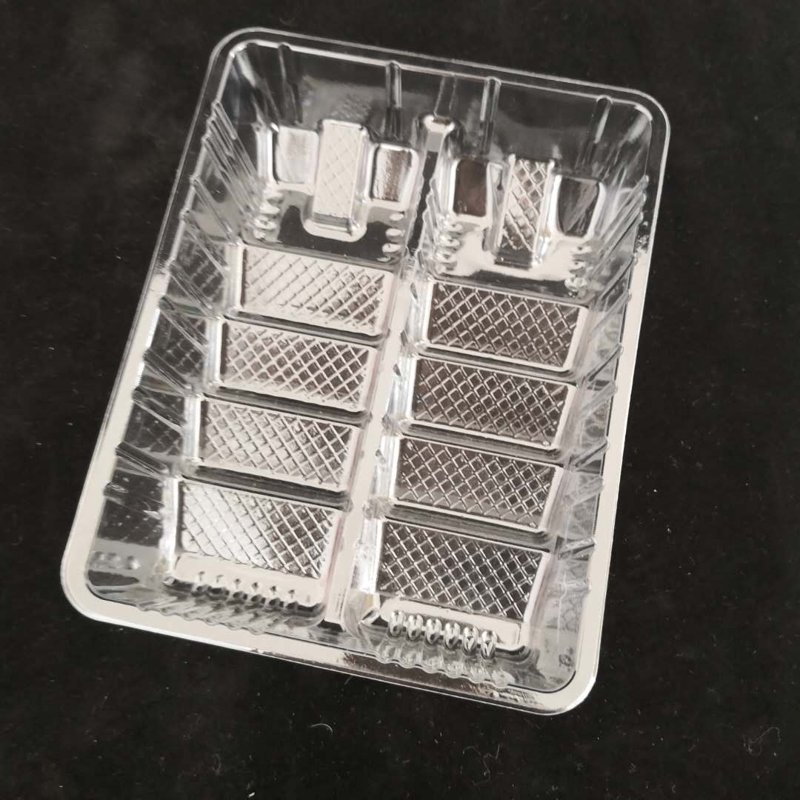
在食品工业的供应链条上,包装往往被视为"配角",但这个配角承担的责任并不轻。以生鲜肉制品、烘焙糕点、速冻食品为例,直接接触食品的塑料托盘既要满足机械强度要求,又要在迁移物控制上守住安全底线。据中国包装联合会统计,2023年我国塑料包装制品产量约7800万吨,其中食品接触类吸塑包装占比接近18%,市场规模超过千亿元。体量之下,质量分层现象明显:同一规格的食品吸塑盒,不同吸塑加工厂出厂价可相差30%以上,差异的根源往往不在设备,而在材料配方、片材厚度公差与成型工艺的控制精度。
一、材料选择:食品吸塑托盘的合规起点
食品塑料包装的第一道关卡是基材。目前吸塑泡壳与食品吸塑盒的主流材料包括PET、PP、PS及PLA等。PET透明度高、刚性好,适合冷鲜食品与烘焙类透明吸塑包装;PP耐温可达120℃以上,是微波加热食品包装盒的首选;PS成本低但耐热性差,多用于常温干货。需要强调的是,材料合规不等于产品合规——GB 4806.7-2016《食品接触用塑料材料及制品》对总迁移量、高锰酸钾消耗量、重金属等指标有明确限值,即便使用食品级片材,若在吸塑加工过程中引入回收料或助剂超标,成品仍可能不合格。
某第三方检测机构2022年对长三角地区食品吸塑托盘抽检数据显示,不合格样品中约四成问题出在总迁移量超标,另有近三成涉及脱色试验不合格。这提示采购方:选择吸塑包装厂家时,索要片材供应商的合规声明与成品检测报告,比单纯比价更有意义。
二、成型工艺:厚度公差决定托盘的实际承载力
吸塑成型的本质是片材加热软化后经真空或气压贴合模具。这一过程中,片材被拉伸,四角与深腔部位减薄不可避免。以常见的餐盒类食品吸塑盒为例,进料片材厚度1.0mm,成型后底部厚度可能降至0.45—0.6mm,若模具设计与加热参数匹配不当,局部减薄率可超过55%,直接导致托盘在堆码或冷链运输中塌陷。
- 加热均匀性:红外加热管功率分布与片材走速需联动调节,避免局部过热导致材料降解;
- 模具温度控制:模温偏低会加剧内应力,脱模后托盘易翘曲,影响封口贴合;
- 真空度与冷却时间:真空不足造成细节缺失,冷却不充分则尺寸稳定性下降。
塑料托盘定制的核心难点正在于此——同一副模具,不同吸塑加工厂的成品厚度分布可能相差20%以上。有经验的厂家会通过模流分析与试模报告向客户交付厚度分布图,而非仅提供外观样品。
三、结构设计与冷链适配:被低估的性能维度
食品包装盒的结构并非越厚越安全。速冻食品用吸塑内托需要兼顾低温脆性与堆码强度,PP材料在-18℃环境下韧性下降明显,此时通过加强筋布局与圆角过渡分散应力,比单纯增加壁厚更有效。透明吸塑包装用于果蔬时,则需考虑透气孔位设计,避免结露导致霉变。这些细节属于吸塑包装定制的增值环节,也是区分普通加工厂与专业食品塑料包装供应商的分水岭。
从趋势看,减薄化与单一材质化正在成为行业方向:前者响应降本与减塑政策,后者便于回收。但减薄必须以通过跌落、堆码、密封性测试为前提,否则省下的材料成本会在流通损耗中加倍偿还。对于食品企业而言,把食品吸塑托盘纳入供应商质量审核体系,要求提供迁移量检测、厚度分布与批次追溯记录,是控制风险的务实做法。